


Содержание
Фреза редко ломается внезапно. За несколько часов или минут до излома станок подает сигналы: меняется звук, темнеет стружка, на стенке детали появляется ступенька. К аварии чаще приводит не одна грубая ошибка, а цепочка мелких отклонений в режимах, оснастке и креплении. Разберем эти причины по порядку и покажем, как сделать срок службы фрез предсказуемым.
Поломка как финал: что происходит с кромкой до излома
Твердосплавный инструмент не разрушается мгновенно. Сначала зуб теряет остроту и начинает не резать, а давить и тереть. От этого растут сила резания и температура, хвостовик изгибается сильнее. В определенный момент запас прочности сплава исчерпывается: скалывается зуб или отламывается вся рабочая часть.
Износ фрезы развивается по классической кривой износной стойкости. Первые минуты уходят на приработку, когда острая режущая кромка быстро образует микрофаску. Затем наступает длительный участок стабильной работы. Опаснее всего третья стадия: фаска растет с ускорением, и до излома остаются считанные минуты.
Технологи различают несколько видов повреждений, и от их характера зависит, какой параметр обработки менять:
- абразивный износ по задней поверхности: ровная фаска вдоль лезвия, типичная для чугуна, МДФ и наполненных пластиков;
- выкрашивание: мелкие сколы от вибрации и ударов при входе в заготовку;
- нарост: налипание металла на переднюю поверхность зуба, характерное для алюминия и вязких сталей;
- термические трещины: сетка поперечных трещин от резких перепадов температуры;
- пластическая деформация: оплывание лезвия от перегрева при завышенной скорости.
Каждый сценарий оставляет свой след. Поэтому осмотр снятого инструмента под лупой дает больше информации, чем замена вслепую, и подсказывает, с чего начинать корректировку.
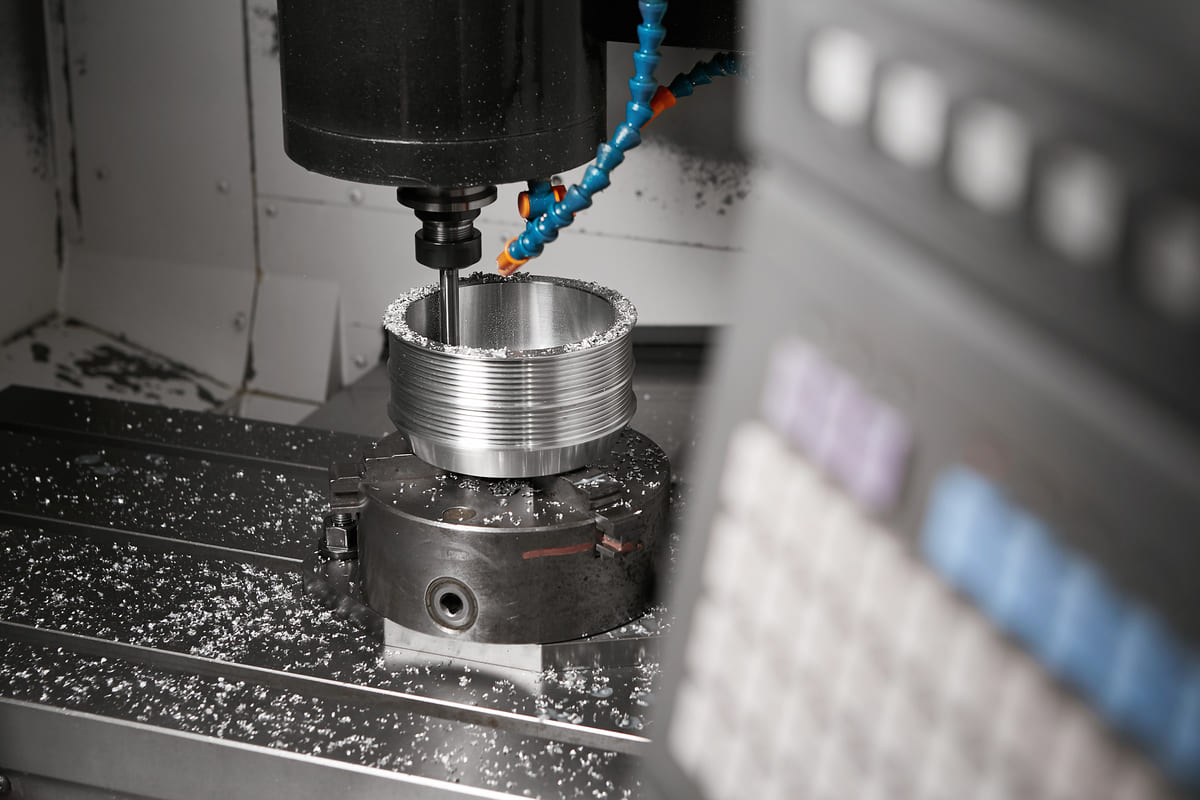
Как понять, что фреза затупилась, пока она еще цела
Оператор у станка получает информацию раньше любого датчика, если знает, на что смотреть. Реагировать стоит на такие признаки:
- смена звука с ровного шелеста на свист или гул;
- потемнение или новая форма стружки при прежних режимах;
- рост нагрузки на шпиндель по показаниям стойки;
- заусенцы на краях детали, которых раньше не было;
- рост шероховатости и следы дробления на стенках детали;
- уход размера при неизменной программе.
Если совпали два признака или больше, проход лучше прервать. Замена на десять минут раньше обходится дешевле, чем брак, поломка фрезы и поиск обломка в заготовке.
Для объективной оценки измеряют ширину фаски на задней поверхности зуба. В справочниках по металлообработке допустимым износом концевых твердосплавных фрез обычно считают значение от 0,3 до 0,5 мм, а на чистовых операциях этот предел еще ниже. Цифра ориентировочная: конкретную норму задают производитель и требования к детали. Сама привычка оценивать фаску через десятикратную лупу хорошо дисциплинирует персонал.
Еще один индикатор дает цвет стружки при работе по стали. Соломенный оттенок соответствует нагреву примерно до 220 градусов, синий – примерно до 300 градусов. Для твердого сплава с термостойким покрытием синяя стружка на высокой скорости бывает нормой. Тревожный признак – смена цвета в пределах одного прохода при постоянных режимах. Она означает, что лезвие затупилось и греет металл трением.
Режим резания: ошибки, которых не видно в программе
Большинство поломок, которые потом разбирают технологи, закладываются еще на компьютере, до запуска станка. Скорость подачи, обороты и глубина резания берутся из справочных таблиц, которые не учитывают, как инструмент входит в обрабатываемый материал на конкретной траектории.
Правильная подача фрезы и утонение стружки
Базовый расчет несложен. Чтобы найти частоту вращения, скорость резания в метрах в минуту умножают на 1000 и делят на произведение диаметра в миллиметрах и числа 3,14. Минутная подача равна произведению подачи на зуб, числа зубьев и частоты вращения.
Например, при диаметре 6 мм и скорости резания 150 м/мин получается около 7960 об/мин. Если у инструмента три зуба, а на каждый приходится 0,03 мм, стол должен перемещаться примерно на 716 мм/мин.
Сложности начинаются, когда ширина фрезерования меньше половины диаметра. Зуб входит в металл почти по касательной, и реальная толщина срезаемого слоя оказывается меньше расчетной. При ширине в 10% от диаметра она составляет лишь около 0,6 от заданного значения. Лезвие уже не режет, а скоблит, трение растет, хотя на экране режим выглядит щадящим. Поэтому подачу в таких условиях поднимают выше табличной, пока фактическая толщина стружки не вернется к норме.
Заниженная подача особенно вредна при обработке нержавеющих и жаропрочных сталей. Под воздействием трения материал упрочняется, и каждый следующий зуб режет уже наклепанный слой.
Глубина резания и ширина
Осевой и радиальный размеры съема нагружают инструмент неодинаково. Если зуб заходит в металл глубоко, но на узкую полосу, износ распределяется по всей длине лезвия, а не концентрируется на нижних двух миллиметрах. На этом принципе построены трохоидальные и адаптивные стратегии: узкий съем, работа почти всей режущей частью, повышенная подача. Нагрузка на зуб стабильна, тепло уходит со стружкой.
Наиболее рискованная схема выглядит иначе: полный паз на глубину больше диаметра. Зубья контактируют с металлом по дуге в 180 градусов, стружке некуда выходить, и тонкий инструмент ломается от первой пробки в канавке.
Обороты без расчета
На станках для дерева и пластика шпиндель нередко вращается с одинаковой частотой 18 000 об/мин при любом диаметре. При неизменной подаче это означает разную скорость резания и разную толщину стружки для каждого инструмента. Последствия похожи: лезвие греется, пластик плавится и липнет, МДФ подгорает. Пересчет занимает минуту и устраняет сразу несколько проблем.
Биение, вылет и крепеж: механика, которую не учитывает программа
Даже идеально рассчитанный режим не спасет, если инструмент вращается не вокруг своей оси. Здесь причины поломки кроются в шпинделе, зажимной оснастке и креплении детали на столе.
Биение фрезы и откуда оно берется
Когда зубья описывают окружности разного радиуса, один из них выступает и снимает больше металла, а остальные недогружены. Грубая оценка: при подаче 0,03 мм на зуб и радиальном смещении 0,02 мм выступающее лезвие получает нагрузку, близкую к 0,05 мм. Оно первым изнашивается и скалывается, после чего усилие перераспределяется на оставшиеся зубья, и разрушение ускоряется. Даже несколько сотых миллиметра такого смещения заметно сокращают срок службы фрез.
Отклонение измеряют индикатором на хвостовике и рабочей части. Источники обычно одни и те же: грязь в конусе, изношенная цанга, недостаточно глубокий зажим или выработка подшипников. Если чистка посадочного места и смена патрона не помогли, диагностируют шпиндель. Специалисты CNCGLOBAL помогут подобрать замену или комплектующие для ремонта, если проблема оказалась глубже оснастки.
Патрон, цанга и вылет
Зажимная оснастка определяет и точность, и жесткость системы. Хвостовик должен входить в зажим на всю его длину: инструмент, вставленный лишь на треть, работает как рычаг. Большинство цанг допускает зажим в диапазоне около 1 мм, но хвостовик номинального диаметра они держат точнее, чем размер на границе этого диапазона.
Еще сильнее на устойчивость влияет выступающая часть. Прогиб консольного стержня растет пропорционально кубу длины и обратно пропорционален четвертой степени диаметра. При увеличении вылета в два раза прогиб под той же нагрузкой возрастает в восемь раз. Фреза диаметром 3 мм с вылетом 30 мм и она же при вылете 15 мм ведут себя как два разных инструмента: в первом случае вибрация фрезы появляется там, где во втором рез идет спокойно.
Закрепление заготовки
Источником вибрации бывает не только шпиндель. Если деталь держится ненадежно, она отскакивает от одного зуба, а следующий получает удар. Тонкий лист на изношенном вакуумном столе, длинный профиль в тисках с одной опорой, черновой проход по детали на двустороннем скотче: все это типичные причины сколов. Волна с постоянным шагом на обработанной поверхности указывает в первую очередь на крепеж, а уже потом на режим.
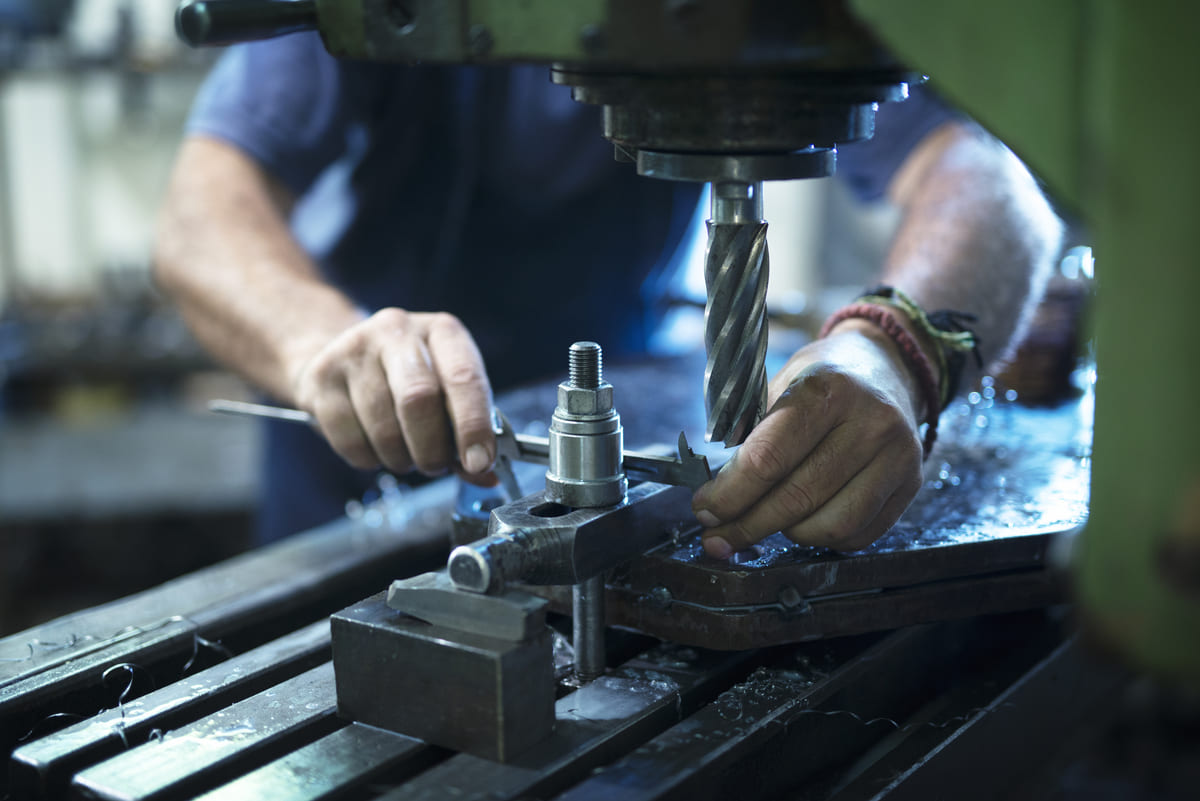
Обрабатываемый материал меняет сценарий износа
Одна и та же фреза изнашивается при работе по алюминию совсем иначе, чем по чугуну. Твердость заготовки определяет абразивную нагрузку, теплопроводность – распределение температур, а пластичность показывает, будет ли стружка налипать на кромку. Ниже приведена сводка характеристик для основных групп материалов:
| Материал | Основной механизм износа | Способы снижения износа |
| Алюминиевые сплавы | налипание стружки, нарост на лезвии | от 1 до 3 зубьев, полированные канавки, острая кромка, масляный туман или обильная СОЖ |
| Нержавеющая сталь | наклеп, перегрев кромки | постоянная подача без задержек, попутное фрезерование, термостойкое покрытие фрезы |
| Чугун | абразивный износ, выкрашивание | твердый сплав с износостойким покрытием, сухая обработка с удалением пыли |
| Конструкционная сталь | равномерная фаска по задней поверхности | расчетный режим резания, регулярный контроль фаски |
| Закаленная сталь | выкрашивание, термические трещины | малая ширина съема, жесткая система, специальная геометрия |
| МДФ, ДСП | абразивный износ от клея и загрязнений | твердый сплав, исправная аспирация, обороты под диаметр |
| Акрил, полистирол | плавление и налипание | однозаходная фреза, высокая подача, обдув воздухом |
Нержавеющая сталь требовательна к стабильности подачи. Из-за низкой теплопроводности зона резания быстро перегревается. Работа с такими сплавами требует непрерывного снятия стружки: стоит инструменту задержаться или подаче опуститься ниже нормы, как поверхностный слой упрочняется, вызывая ускоренный износ фрезы на следующем проходе.
Чугун обрабатывается иначе: стружка отходит мелкой крошкой и не липнет к лезвию, однако графит и твердые включения дают высокую абразивную нагрузку. Износ происходит равномерно и незаметно, из-за чего легко пропустить момент замены.
При фрезеровании алюминия основная опасность – налипание вязкого сплава на переднюю поверхность. Если стружка забивает стружечные канавки, зубья начинают перерезать ее повторно. За считанные секунды рабочая часть забивается металлом, и фреза ломается под нагрузкой. Избежать этого помогает специализированная геометрия для цветных металлов: острая кромка, полированные канавки увеличенного объема и уменьшенное число зубьев.
Перегрев, охлаждение и отвод стружки
Тепло при резании распределяется между отделяемым металлом, деталью и инструментом. При верном режиме большая его часть уходит вместе с отходами. Проблемы начинаются, когда снятый слой задерживается в зоне резания или лезвие трет вместо того, чтобы резать.
Жидкость в зоне реза помогает не всегда. Твердый сплав плохо переносит резкие перепады температуры: при прерывистой подаче СОЖ на лезвии появляются поперечные термические трещины. Поэтому при обработке стали твердосплавным инструментом выбирают один из двух вариантов: обильный непрерывный поток или сухое резание с обдувом. Промежуточный вариант со слабой и неравномерной струей опаснее обоих.
Своевременное удаление отходов часто важнее самого охлаждения. В глубоком пазу и кармане сжатый воздух выдувает частицы металла, и зубья не перемалывают их повторно. Для алюминия добавляют смазку: масляный туман заметно снижает налипание на лезвие. На деревообрабатывающих станках эту роль выполняет аспирация, и забитый рукав вытяжки вполне может стоить инструмента.
Геометрия и покрытие фрезы под задачу
Универсальный инструмент на все случаи уступает специализированному в каждом из них. Форма лезвия определяет, как зуб входит в металл и куда уходит стружка, а защитный слой отвечает за сопротивление теплу и трению.
Число зубьев связано с местом для стружки. Для алюминия и пластиков берут от 1 до 3 лезвий с глубокими канавками. Для стали подходят 4 зуба и больше: сердцевина толще, жесткость выше. Наклон спирали влияет на плавность. Чем он больше, тем мягче рез, но тем сильнее осевая сила, которая вытягивает хвостовик из цанги при слабом зажиме.
Угол заточки по передней поверхности подбирают под твердость материала. Положительная передняя геометрия и острое лезвие хороши для мягких сплавов. Для закаленной стали кромку упрочняют небольшой фаской: резание идет чуть тяжелее, зато выкрашивания нет.
Покрытия на основе нитрида титана-алюминия выдерживают высокую температуру и оптимальны для стали и чугуна. При фрезеровании цветных металлов они нежелательны: алюминий в составе напыления провоцирует адгезию и налипание стружки. В таких случаях используют полированный инструмент без покрытия либо со специализированным напылением, рассчитанным на цветные сплавы.
На крупных диаметрах применяют сборные фрезы с твердосплавными пластинами. Логика обслуживания у них своя: изношенный элемент поворачивают на свежую кромку или меняют, а корпус остается. Главная ошибка состоит в работе до скола. Сколотое лезвие повреждает гнездо корпуса, и после этого даже новая вставка уже не садится точно.
Мы рекомендуем разделять инструмент по материалам: отдельный набор для алюминия и отдельный для стали. Фреза, хотя бы раз поработавшая по твердому металлу, теряет остроту, нужную для чистого реза мягкого сплава. А налипшие в канавках частицы алюминия мешают потом при обработке стали. Для цехов со смешанной номенклатурой такое разделение дает больше, чем переход на инструмент более дорогого производителя.
С чего начинать, чтобы продлить срок службы фрез
Стойкость фрезы складывается из десятка факторов, но вклад у них неравный. Резерв разумно искать по порядку, от бесплатных проверок к затратным:
- проверить биение фрезы, чистоту конуса и закрепление заготовки;
- сократить вылет до минимально возможного;
- пересчитать подачу с учетом ширины фрезерования;
- организовать отвод стружки воздухом или аспирацией;
- подобрать геометрию и покрытие под конкретный материал;
- вести журнал стойкости и менять инструмент по наработке, а не по факту поломки.
Такой порядок обеспечивает снижение износа без вложений в новое оборудование: первые три шага требуют только времени. Журнал особенно полезен в серийном производстве. Когда известно, сколько деталей выдерживает фреза на конкретной операции, замену планируют заранее, и ресурс превращается из случайной величины в управляемый параметр.
Частые вопросы
Можно ли перетачивать твердосплавную фрезу?
Да, если износ не перешел в глубокий скол. После восстановления лезвия диаметр немного уменьшается, а защитный слой на обработанных поверхностях пропадает, поэтому стойкость обычно ниже, чем у нового инструмента. Такую фрезу удобно переводить с чистовых операций на черновые.
Когда поворачивать твердосплавную пластину?
При появлении равномерной фаски износа, не дожидаясь скола. Число рабочих кромок зависит от формы: у квадратной вставки четыре на сторону, у треугольной три. Все элементы в одном корпусе переставляют одновременно, иначе зубья окажутся на разной высоте и нагрузка распределится неравномерно.
Почему ломается фреза в момент врезания?
Обычно причина в прямом вертикальном входе инструментом, который не рассчитан на сверление. Безопаснее заходить в металл по наклонной траектории или по спирали с небольшим углом, как правило в пределах нескольких градусов. Точное значение указывает производитель.
Влияют ли обороты на стойкость, если подача пересчитана?
Да. Подача на зуб задает толщину стружки, а скорость резания определяет температуру в зоне контакта. Правильная подача фрезы не компенсирует превышение рекомендованной скорости: лезвие все равно перегревается и теряет ресурс.
Нужна ли СОЖ при работе по дереву и МДФ?
Нет. Охлаждение фрезы жидкостью здесь не применяют, основную роль играют аспирация и обдув. Полезнее периодически очищать инструмент от смолы специальным составом: налет на лезвии работает как теплоизолятор и ускоряет затупление.
Что делать, если фрезы ломаются на одной и той же операции?
Анализировать траекторию. Типичная ловушка находится во внутреннем углу кармана, где радиус скругления равен радиусу инструмента: зуб на мгновение контактирует с металлом почти по половине окружности, и нагрузка резко растет. Помогает доработка углов фрезой меньшего диаметра или стратегия с постоянной шириной съема.